工廠太陽能板的鳥害與落塵問題
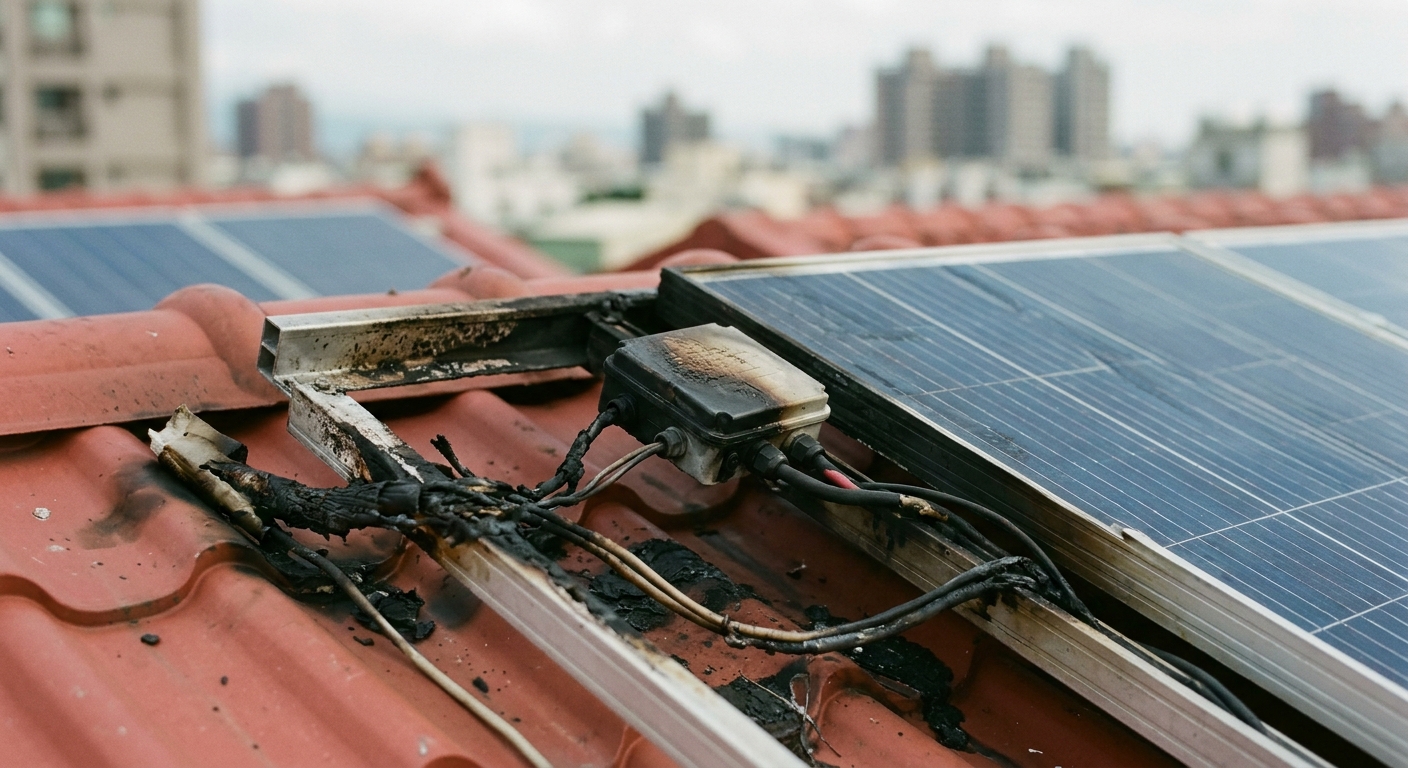
鐵工廠環境裡,太陽能板面對的不只是一般灰塵——鳥糞夾著鐵屑粉塵,在板面上燒結成厚硬塊狀污染物,普通清水根本沖不動。時間一拖,酸性鳥糞開始咬蝕玻璃表面鍍膜,發電效率掉個 15~25% 都不誇張。
為什麼工廠板面特別難清?
- 鳥糞酸性強:長期附著會腐蝕抗反射鍍膜,造成永久性透光率下降。
- 粉塵燒結:鐵工廠揚塵在高溫下與鳥糞混合,硬化後附著力極強,刮刀直接刮會留痕。
- 面積大、坡度低:工業型板面動輒數百片,人工擦拭效率差、清潔死角多。
雙馬達高壓水刀:工法說明
我們用的是雙馬達高壓水刀系統,兩顆馬達並聯輸出,水壓穩定不飄移,這點在大面積連續作業時很關鍵——單馬達機器跑到後段壓力會衰減,清潔效果參差不齊。
水壓設定
- 作業水壓:100~150 bar(依污染程度現場微調)。
- 低於 100 bar:頑固燒結污垢沖不乾淨。
- 超過 150 bar:有機率造成邊框矽利康或接縫損傷,不值得冒險。
- 噴嘴角度控制在 25°~40° 扇形,避免集中點壓傷玻璃。
作業流程
- 先用低壓(約 40 bar)預濕,讓硬化污垢吸水軟化 3~5 分鐘。
- 再切換高壓(100~150 bar)逐排掃除,噴嘴距板面維持 30~40 公分。
- 最後收尾用無痕矽膠刮水刀推除殘水,避免水漬乾燥後留下礦物質斑點。
無痕矽膠刮水刀:為什麼不能省這道?
高壓沖完若不刮水,殘留水膜蒸發後會留下礦物質水漬,在太陽直射下形成新的遮光層,等於白洗一半。矽膠刮水刀硬度低、貼合性好,在玻璃面上不留刮痕,這是工業清洗和一般拖把最大的差別。
矽膠刮水刀規格重點
- 刀唇硬度:Shore A 40~50,太硬貼合差、太軟推力不足。
- 刀寬:工業板面建議用 45~60 公分寬版,減少來回次數。
- 每次作業後檢查刀唇有無缺口,有缺口的刮水刀會在玻璃上留下水線,要立即換新。
清洗週期與效益估算
工廠環境建議每季至少清洗一次,鐵工廠或周邊有大量鳥棲樹木的案場,視情況縮短為每兩個月一次。以一座 100kW 系統為例,清洗後發電效率回升 15~20%,換算電費一年可多回收數萬元,清洗費用通常半年內就打平。